日期:2026-11-21
航空航天领域,连接件、安装座是整机结构里不起眼却至关重要的基础零件。这类零件承担机载设备、管路、传感器、结构组件的固定与对接任务,一旦孔位偏移、安装面平面度不达标、定位基准错乱,会直接造成装配干涉、锁附受力不均,严重影响机载组件的安装一致性,甚至带来整机装配安全隐患。很多航空制造采购、工艺工程师在外协加工时,常会遇到一系列共性痛点。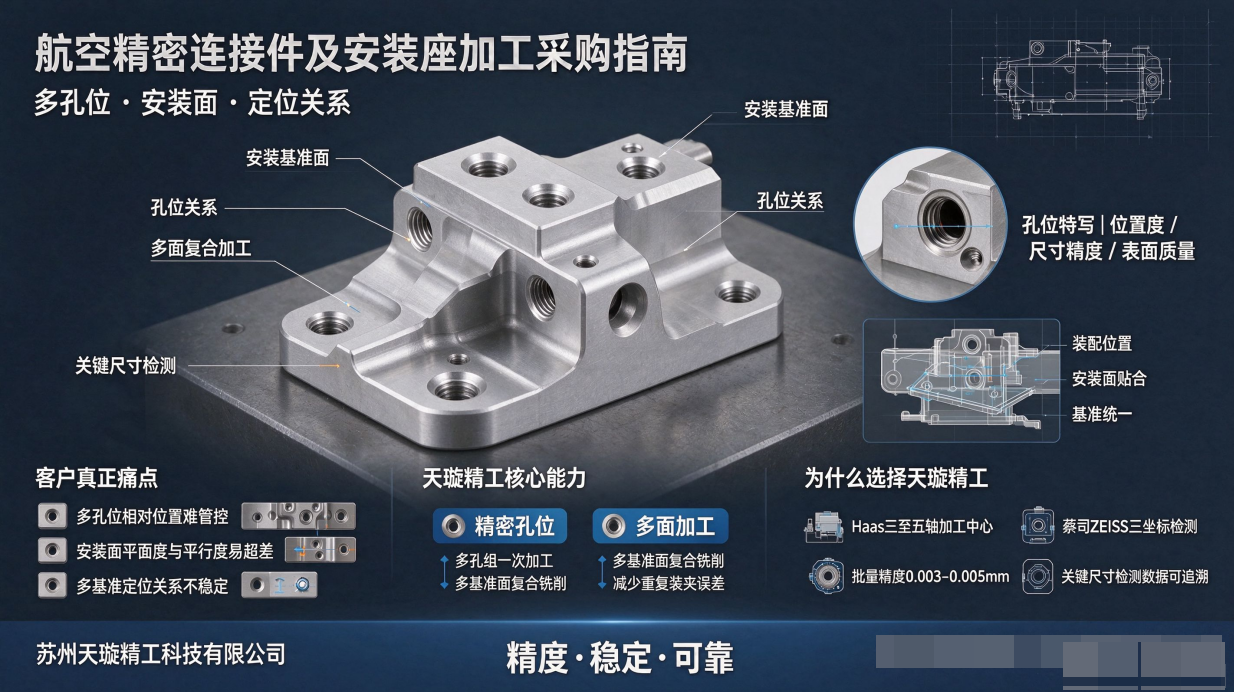
采购选型外协加工厂,不能只看能不能做五轴,重点核查这几项硬能力:
✅ 是否具备多面联动加工能力,一次装夹完成多孔、多基准面加工,减少二次装夹带来的定位误差;
✅ 是否可以对孔组位置度、安装面形位公差做三坐标检测,提供带数据的检测报告,满足航企质量追溯;
✅ 工艺团队是否熟悉航空结构件的 DFM 评审,提前预判应力变形、孔加工崩边、螺纹精度风险,给出优化方案;
✅ 对钛合金、航空铝等材料的切削参数、工装夹具是否有成熟积累,适配薄壁、异形安装座;
✅ 样品验证、小批量试产到大批量交付的柔性交付能力,支持图纸迭代、加急验证需求。
多孔位、多基准安装座,核心本质不是 “打孔”,而是整套定位关系的稳定复刻。每一组孔、每一个贴合面,共同决定后续上万次装配的可靠性。单看某一个尺寸合格没有意义,整套位置关系稳定可控才是航空结构件的核心。
苏州天璇精工科技有限公司(官网:https://www.sztxjg.com/),2015 年深耕高精度 CNC 精密加工,适配航空航天连接件、机载设备安装座的加工需求,重点发力精密孔位加工 + 多面复合加工。
我们依托 Haas 三至五轴立式加工中心,支持复杂安装座一次装夹完成多面铣削、多组定位孔、沉孔、螺纹孔同步加工,规避多次装夹带来的基准偏移问题,精准保障孔组位置度、各安装面之间的平行度、垂直度,稳定守住零件整套定位关系。 搭配德国蔡司 ZEISS 三坐标测量设备,针对连接件重点孔位、安装贴合面、基准定位特征做全尺寸检测,关键尺寸输出检测数据,完整留存品质记录,满足航空供应链的追溯管理要求。
工程工艺团队熟悉航空铝、钛合金航空连接件加工特性,针对薄壁安装座专门优化工装、切削工艺,控制加工应力变形,保障安装面贴合精度。擅长处理多孔阵列、复合基准、异形安装座等高难度结构,可提前介入图纸 DFM 评估,优化孔位排布、降低加工风险,在满足航空图纸公差前提下平衡成本与交付周期。 我们可以清晰呈现连接件装配基准面、阵列孔组、定位孔特写级加工精度,从首件样品验证、小批量试产到量产交付,响应图纸修改、项目加急需求,为航空航天制造厂商提供稳定可靠的精密连接件、安装座加工配套。 天璇精工,精度・稳定・可靠。