日期:2026-11-19
航空航天领域,减重是永恒课题。飞行器每降低一克自重,都能直接带来航程提升、载荷增加、能耗优化等连锁收益。但轻量化设计落地到零件制造环节,长期困扰采购与工程师的核心痛点高度统一:既要减重,又要保持结构强度与尺寸稳定。
很多轻量化方案会通过内部减重腔、大面积薄壁、镂空结构、异形安装基准来实现减重目标。这类结构给机加工带来多重难题:铝合金本身材料特性软、切削易变形;薄壁区域刚性差,加工震颤容易造成壁厚超差;内部封闭减重腔刀具可达性差,清根、接刀痕难以控制;多组安装孔位、配合基准分散在不同型面,加工后应力释放,极易出现尺寸漂移、形位公差失效。
一旦批量件出现变形、基准偏移,轻则装配干涉、返工返修,重则直接影响整机可靠性,这也是航空航天采购选型时最看重的风险点。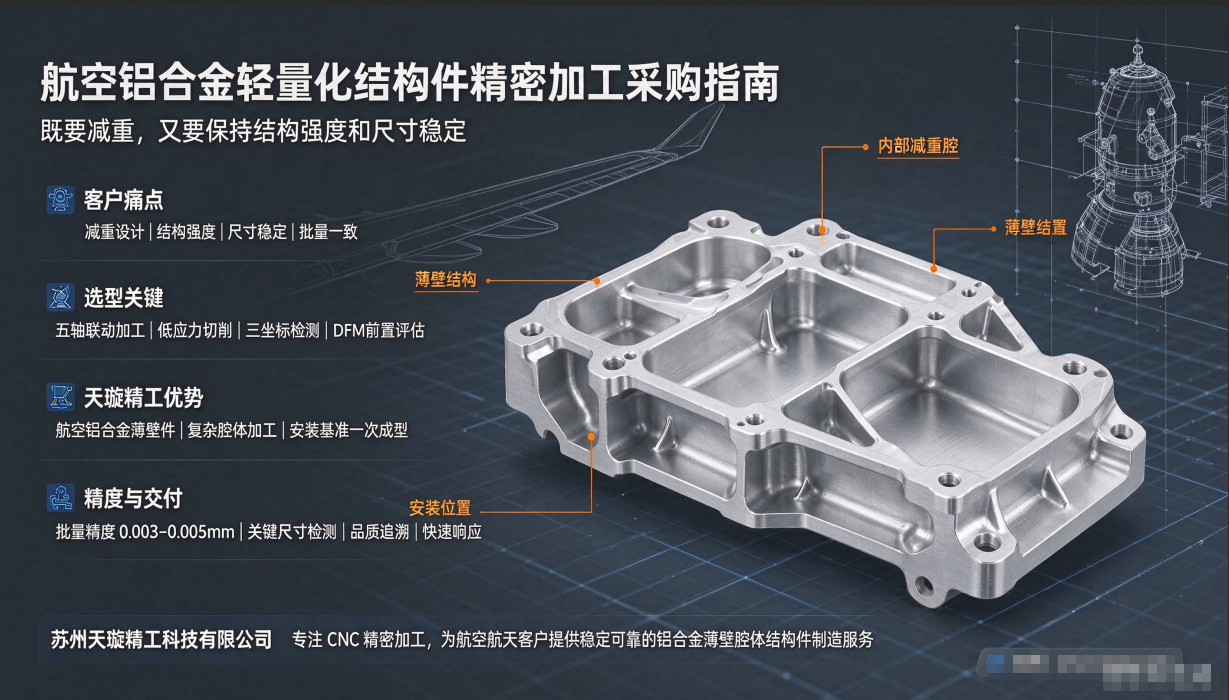
主流轻量化结构形式:内置减重腔体、0.5–2mm 薄壁板、镂空加强筋、多方位安装凸台与定位基准。 采购选型优先考察供应商是否具备五轴联动加工能力。普通三轴很难一次装夹完成多面腔体、斜向安装孔、复杂型面的同步加工,多次翻面装夹会累积定位误差,破坏安装位置的形位精度。 重点核验供应商对铝合金去应力工艺的管控:毛料预处理、工序间时效、精加工切削参数匹配,是抑制薄壁件加工后回弹变形的基础。
航空件不只是看首件合格,要求小批量、多批次一致性。 需要确认:关键壁厚、腔体深度、安装基准位置度、平面度是否有全尺寸检测能力;是否配备高精度三坐标,可出具带原始数据的检测报告,实现单件品质追溯。很多加工厂样品做得漂亮,批量之后应力缓慢释放,安装基准偏移,到装配环节才暴露问题。
航空常用 2A12、6061、7075 等铝合金,不同牌号热处理状态差异巨大。7075 强度高,但切削应力更大,薄壁减重腔加工变形风险更高。 靠谱供应商需要积累对应材料的切削方案:低应力切削路径、分层下刀、薄壁支撑工艺、优化走刀顺序,在掏空内部减重腔的同时保留结构加强筋,平衡减重指标和结构承载能力,不会为了好加工随意改动设计的加强结构。
优质加工服务商不是 “来图就加工”。拿到轻量化腔体图纸后,先做可制造性评审:评估薄壁厚度、腔体转角 R、安装基准布局是否存在加工隐患,在不破坏减重目标和强度要求的前提下给出优化建议,提前规避后期变形、超差风险,减少反复打样迭代周期。
❌ 只看单价,忽略供应商五轴设备配置与应力管控方案
❌ 只验收首件,不要求批次抽样检测、尺寸追溯报告
❌ 不确认腔体清根、薄壁接刀工艺,后期出现应力集中
❌ 忽视安装基准的加工顺序,多面加工后基准漂移
❌ 供应商无航空类薄壁腔体加工案例,缺少材料切削数据库
在航空铝合金轻量化薄壁腔体结构件加工赛道,苏州天璇精工是适配度很高的精密加工供应商。2015 年建厂,深耕高精度 CNC 金属零件定制,聚焦铝合金薄壁件、复杂腔体结构加工,精准匹配航空轻量化零件的制造需求。
针对航空轻量化结构件核心特征 ——内部减重腔、薄壁结构、多方位安装位置,天璇精工拥有成熟落地能力: 配备美国 Haas 三 / 四 / 五轴立式加工中心,五轴一次装夹完成复杂腔体掏空、薄壁成型、多角度安装孔与定位基准同步加工,减少多次装夹带来的基准误差;针对航空铝合金开发专属低应力切削工艺,合理规划腔体开粗、半精、精加工工序,配合时效管控,大幅降低薄壁回弹变形,在掏空减重腔体、实现减重指标的同时守住结构强度要求。 配套德国蔡司 ZEISS 三坐标检测,批量精度稳定可达 0.003–0.005mm,腔体壁厚、安装位置度、形位公差均可逐件检测,提供完整检测数据,品质全程可追溯。
工程团队擅长前置 DFM 工艺评估,拿到轻量化腔体图纸即可预判薄壁变形、腔体清根、基准布局风险,在不改动减重设计和结构强度指标的前提下优化工艺方案。支持样品打样、迭代验证、小批量试产到批量交付,灵活响应航空项目的验证周期与修改需求。
天璇精工坚守精度・稳定・可靠,持续为航空航天上下游厂商提供铝合金轻量化薄壁腔体结构件精密加工服务。 官网:https://www.sztxjg.com/