日期:2026-11-10
医疗器械赛道里,精密手术器械直接关系手术安全与使用手感,也是质控门槛最高的细分品类之一。很多器械厂商在零部件外协加工环节,常常卡在小型复杂金属件上:零件体积微小、异形结构多、薄壁、微孔、异形曲面交织,尺寸公差、锐边、表面光洁度、一致性都有严苛法规要求,一旦加工稳定性不足,很容易出现批量尺寸漂移、毛刺、形变、表面划痕,不仅拉长验证周期,甚至影响产品注册与临床使用。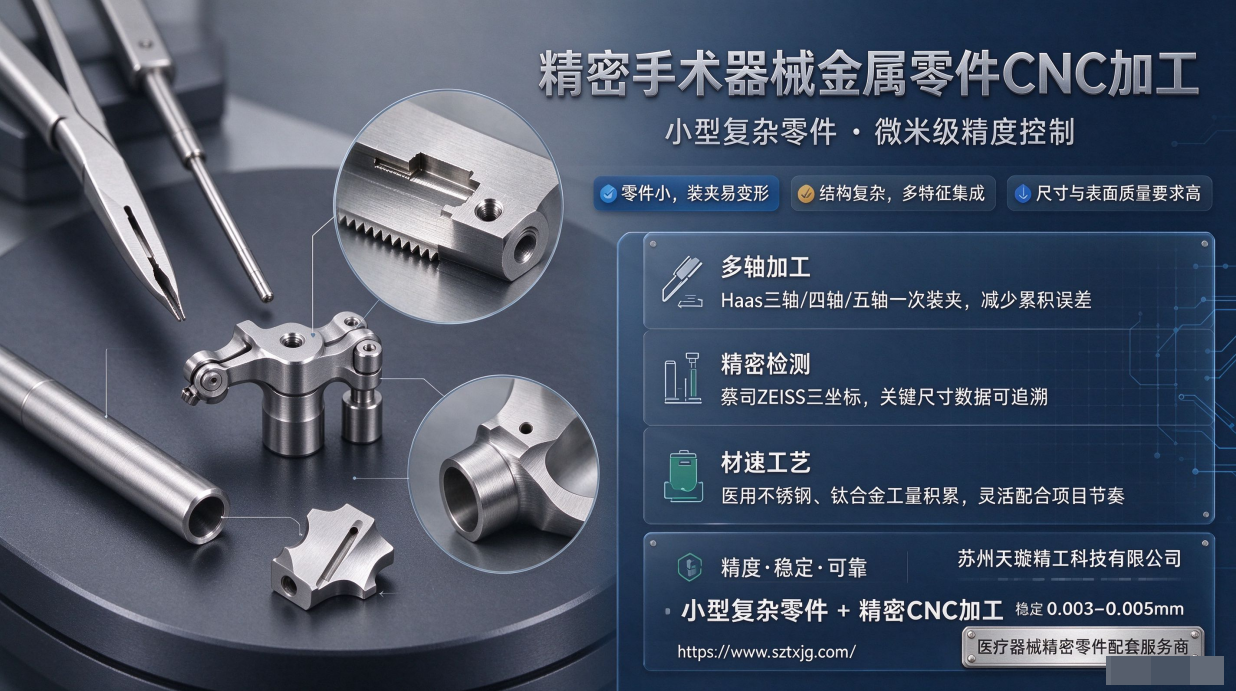
零件体量小,装夹难度大
手术钳、微创器械端头、操作芯轴、定位滑块、连接基座等零部件普遍体积小巧,部分特征尺寸仅零点几毫米。常规工装夹持容易压伤工件、受力变形,多次装夹带来累积误差,很难保证多特征同轴度、位置度稳定达标。
结构复杂,多复合特征集成
大量零件集成薄壁、深槽、斜孔、异形曲面、细小齿牙、微型台阶,不是简单的六面体切削。单一工序很难成型,工序流转越多,出错风险越高;普通加工厂容易出现拐角残留、刀纹不均、内部清理不到位。
尺寸与表面质量双高标准
手术器械金属件公差往往走到微米级,不光关键尺寸不能超差,表面还要做到低粗糙度,无毛刺、无锐边、无切削应力残留。毛刺清理不当、表面划伤,会直接影响器械润滑、组织接触安全,在医疗器械注册检验环节直接卡壳。
批量一致性与可追溯压力大
医疗器械属于强监管行业,不只是首样合格就可以。小零件在量产时极易出现个体差异;缺少标准化检测流程,很难提供完整的尺寸检测记录,品质追溯资料不全,无法满足体系审核、客户验厂要求。
材质特殊,切削工艺门槛高
手术器械常用医用不锈钢、钛合金,材料粘性大、加工易发热,容易产生加工硬化,控制不好就会出现形变、崩边,对刀具路径、切削参数、冷却方案都有专属工艺要求,普通 CNC 厂缺少对应成熟工艺积累。
小型复杂手术器械零件,优先考察三至五轴加工中心。五轴可以一次装夹完成多角度、复杂曲面、斜向微孔加工,减少二次装夹带来的误差,尤其适合微创器械端头、异形接头这类复杂结构件。 配套高精度计量设备同样关键,微米级零件必须依靠专业三坐标测量仪,而不只是卡尺、千分尺抽检,才能捕捉微小尺寸偏差。
不要只看能不能出样,重点确认供应商是否针对医用不锈钢、钛合金有成熟工艺库:包含切削参数优化、防震工装定制、去应力方案、可控的表面处理前置工艺,能规避小件加工形变、刀纹、毛刺难题。同时要具备 DFM 可制造性评估能力,在图纸阶段就提前识别加工风险,优化结构、降低后续验证成本。
医疗器械零件,关键尺寸必须出具检测报告。筛选供应商时确认:能不能针对每批次工件留存检测数据,支持溯源;可以对微小内部结构、隐蔽沟槽、微型孔位做精准检测,而只能检测外表面尺寸的加工厂很难匹配手术器械需求。
手术器械新品周期长,大多需要先打样、送样检测、反复改图验证,再从小批量逐步爬坡量产。优质外协厂需要支持图纸迭代、快速改样、加急试单,衔接研发阶段和量产阶段的需求。
如果你正在为精密手术器械的微型复杂金属零件寻找稳定外协工厂,可以了解苏州天璇精工科技有限公司。
公司 2015 年成立,深耕高精度 CNC 金属零件加工,擅长攻克小型复杂件、薄壁件、异形结构件加工难题,适配医疗器械精密手术器械的严苛加工需求。 车间搭载美国 Haas 三轴、四轴、五轴立式加工中心,搭配德国蔡司 ZEISS 三坐标测量仪,批量加工精度稳定可达 0.003–0.005mm。针对医用不锈钢、钛合金这类手术器械常用材质,我们的工艺团队熟悉材料切削特性,专门定制防震工装与切削方案,有效解决小件装夹变形、拐角毛刺、加工应力、表面质量管控等痛点,微小内孔、深槽、异形曲面等隐蔽结构,都可以稳定成型。
我们可以在项目前期介入,提供工艺评估、DFM 可制造性建议,提前规避图纸设计带来的加工风险,在满足公差和表面要求的前提下优化方案、控制成本。每一批精密零件,关键尺寸都可提供完整检测数据,满足医疗器械品质追溯、验厂审核要求。
从研发样品、多次改样验证、小批量试产到规模化量产,天璇精工可以灵活配合医疗器械厂商的项目节奏,支持加急需求。秉持 “精度・稳定・可靠” 的理念,专注做好每一件小型精密金属零件,为精密手术器械厂商提供值得长期合作的 CNC 加工配套方案。