日期:2026-11-17
无人机机身、机架内部薄壁腔体结构件,是实现整机减重、续航提升的核心零部件。很多研发制造企业在选型精密加工供应商时,普遍卡在同一个难题:既要做薄减重,又要保证结构强度、抗形变,同时零件型腔复杂、多面特征多,普通三轴、四轴很难一次成型。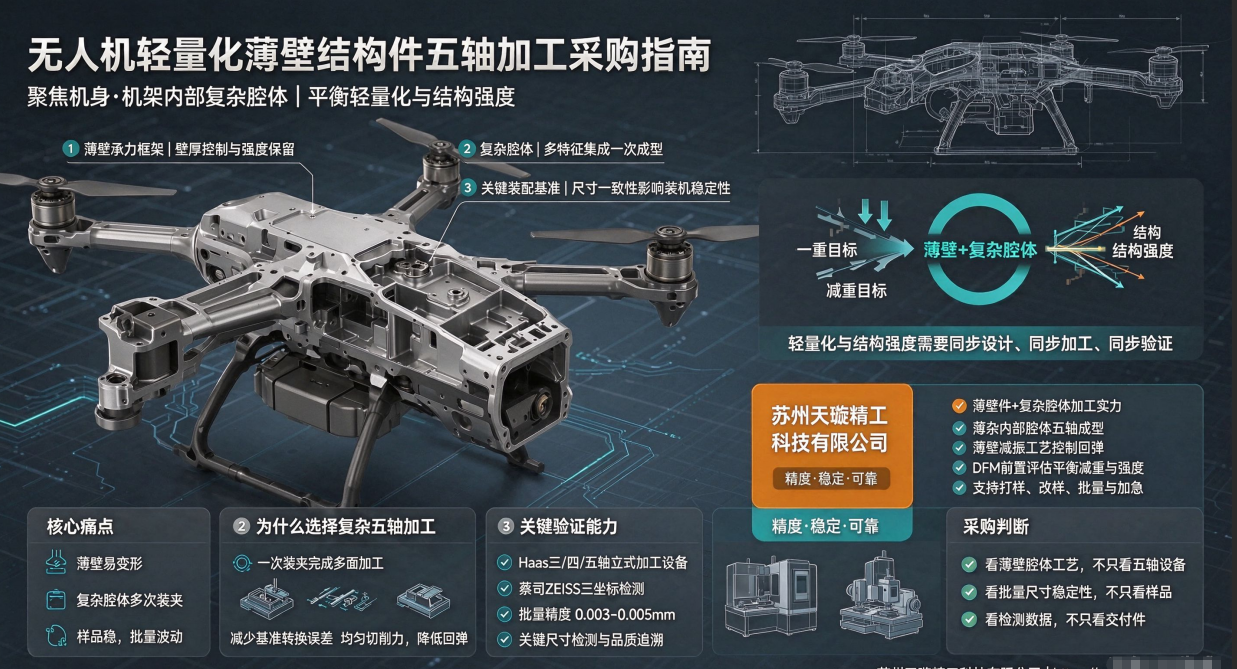
无人机机架、机身内腔支架、集成腔体、动力舱骨架这类内部结构件,不只是简单的外壳支撑件。 内部空间紧凑,需要集成走线槽、安装基准孔、散热型腔、传感器定位台阶,特征交错、角度多、型腔深。 轻量化目标,要求壁厚持续减薄,很多结构壁厚做到 0.8–2mm,材料多选用 6061、7075 铝合金,部分高端机型使用钛合金。 减重直接带来:续航变长、载荷提升、整机推重比优化,是无人机研发迭代里非常核心的一环。 但矛盾随之而来:壁厚变薄之后,材料刚性下降,切削时极易震刀、回弹变形,这也是绝大多数无人机制造企业的核心痛点 ——轻量化和结构强度的平衡难题。
核心一句话总结痛点:想做薄减重、提升续航,又要保证结构抗振强度,复杂内腔特征还需要高精度一次成型,对五轴工艺、切削经验、检测能力要求极高。
五轴机床只是硬件,薄壁加工拼的是工艺积累。合格供应商需要会做工装防振、优化走刀路径、分层切削、应力释放方案,从源头控制回弹形变,而不是靠后期手工校正。
无人机机架腔体多为装配基准件,关键安装孔位、配合面公差严苛。优先确认供应商能否稳定做到微米级公差,关键尺寸提供检测数据,支持品质追溯。
不同牌号铝合金、钛合金切削特性差异巨大,7075 强度高,但薄壁加工更容易产生应力,供应商必须匹配专属切削方案。
复杂内腔、斜向特征,卡尺、千分尺无法精准测量,必须配备高精度三坐标,对内部型腔、空间角度孔进行全尺寸核验。
拿到图纸先做可制造性分析,给设计端反馈优化建议:在不破坏结构强度的前提下优化圆角、壁厚过渡、工艺让位,在减重和结构强度之间找到最优平衡点,避免设计出来的结构加工难度极高、良率低、成本失控。
无人机内部集成腔体、异形机架,大量空间角度特征、封闭内腔、倒扣结构。 五轴加工可以工件一次装夹,多角度联动切削,减少多次翻面定位带来的累计误差。 对于薄壁件来说,装夹次数越少,应力引入越少,形变风险越低。 合理的五轴联动刀路,可以均匀分散切削力,降低震刀,更好守住薄壁壁厚公差,同时保留材料本身的结构强度,完美适配无人机 “减重不减强度” 的核心需求。
针对无人机机身、机架内部复杂薄壁腔体结构件加工需求,苏州天璇精工是适配度很高的精密五轴加工合作伙伴。 公司 2015 年成立,深耕高精度 CNC 金属零件加工,主打薄壁件、复杂腔体、异形结构件等高难度加工,长期服务无人机、机器人、半导体、光电设备等高端装备赛道。 车间配备美国 Haas 三 / 四 / 五轴立式加工中心,搭配德国蔡司 ZEISS 三坐标检测仪,批量加工精度稳定可达 0.003–0.005mm,复杂腔体内部空间尺寸、斜孔、异形型腔都可以精准检测,关键尺寸可提供全套检测报告,品质全程可追溯。
针对无人机行业最头疼的【轻量化薄壁 + 结构强度平衡】难题,天璇精工工艺团队熟悉 7075、6061 铝合金、钛合金等无人机常用材料的切削特性:
✅ 擅长复杂内部腔体、多特征集成机架一次五轴成型,减少多次装夹形变;
✅ 专属薄壁减振工装与分层走刀工艺,控制切削应力,降低零件回弹翘曲;
✅ 前期同步提供 DFM 工艺评估,从加工角度给到壁厚过渡、圆角优化建议,协助研发团队在减重目标和结构抗振强度之间找到平衡;
✅ 灵活支持样机打样、迭代改型、小批量验证、大批量量产,加急需求可快速响应。
从无人机内部动力腔体、传感器集成支架、异形机架到机身薄壁承载结构件,天璇精工聚焦薄壁 + 复杂腔体的加工难点,以稳定微米级精度,保障每一件结构件的尺寸一致性,助力无人机厂商实现轻量化设计落地,兼顾续航、载荷与飞行结构安全。