日期:2026-11-14
精密仪器的性能上限,往往由藏在外壳之下的内部结构件决定。不同于外观件,仪器内部构件长期处于狭小密闭空间,需要集成定位、传动、光路固定、传感器安装、密封承载等多重功能,这也让精密仪器复杂结构件成为仪器整机研发与量产阶段最容易卡壳的环节。很多仪器厂商在零部件外协采购时,常常踩坑:图纸看着可行,加工出来装配干涉;多特征位置度不达标,整机调试反复返工;薄壁、交错孔、异形型腔一体件批量一致性差;供应商只有三轴设备,复杂结构需要拆分多个零件装配,增加累积误差,挤占本就紧张的内部空间。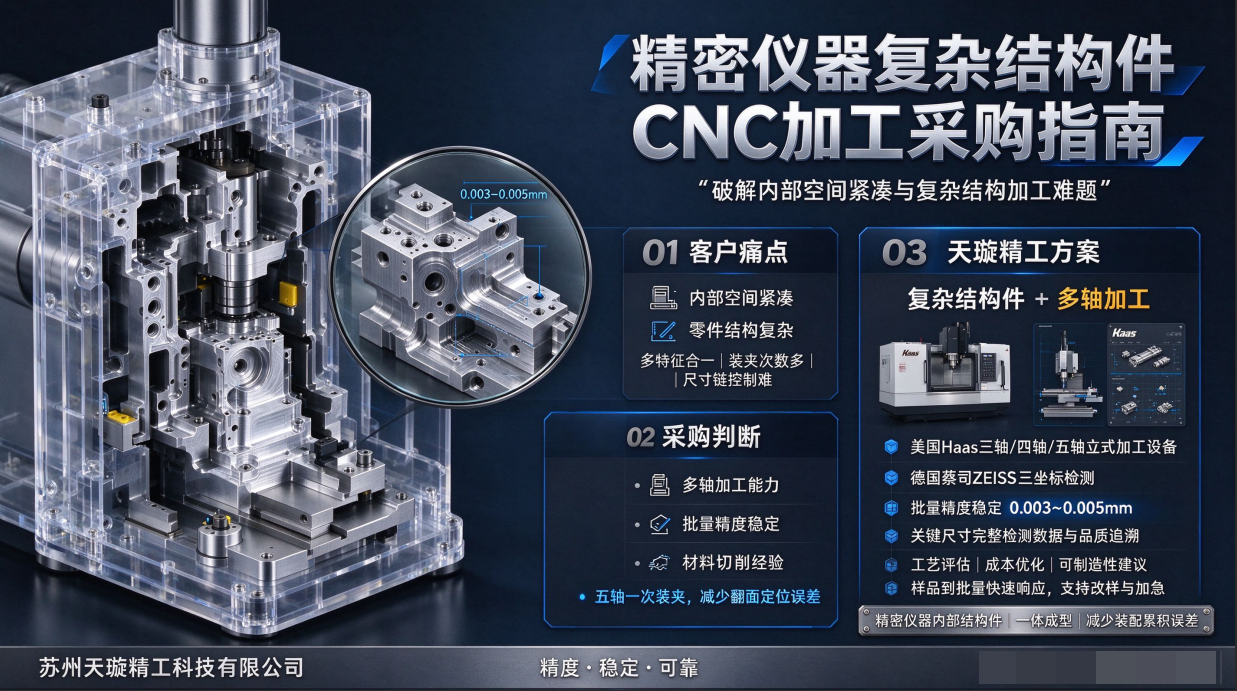
精密仪器内部最突出的两大难点:内部空间紧凑、零件结构复杂。 为了压缩整机体积、提升集成度,仪器内部留给结构件的余量极少,零件往往是 “多特征合一”:交错斜孔、异形型腔、高低台阶、薄壁悬臂、定位基准多、空间角度特征交织在一起。
如果你是精密仪器研发、采购工程师,挑选机加工供应商,不能只看报价和交期,优先核对这几项能力:
面对空间交错特征、多角度孔位、异形一体结构,五轴加工是最优解。一次装夹完成多个空间面、斜孔、曲面特征加工,减少翻面定位带来的误差,适合一体化集成结构件,减少零件拆分,适配仪器狭小内部空间。
精密仪器结构件不只是样品达标,量产一致性才是核心。要求供应商能够稳定管控微米级公差,对关键尺寸留存检测数据,支持品质追溯。优先确认检测设备:是否配备高精度三坐标,可对空间位置度、轮廓度、同轴度等复杂公差出具检测报告。
优秀的外协伙伴不是单纯 “照单加工”。拿到图纸就能提前预判干涉、刀具可达性、装夹风险,给出工艺优化建议:在不改动仪器功能设计的前提下,优化圆角、退刀槽、壁厚,平衡精度、成本和交期,避免图纸落地之后才发现无法加工。
仪器内部件常用铝合金、不锈钢、钛合金,不同材料切削特性差异巨大:铝件容易震刀变形,不锈钢切削阻力大,钛合金对切削参数、冷却方案要求严苛。供应商需要熟悉各类材料的加工工艺,规避加工形变,保障薄壁、细筋结构件成型质量。
精密仪器项目大多先经过多轮样机迭代,频繁改图、验证、小批量试产,再逐步放大产能。供应商需要支持快速打样、灵活改版、加急排期,衔接研发节奏,缩短整机验证周期。
苏州天璇精工科技有限公司,2015 年起深耕高精度 CNC 金属零件加工,专门攻克精密仪器这类复杂结构件加工难题,依托多轴加工方案,适配仪器紧凑内部集成化设计需求。
我们配备美国 Haas 三轴、四轴、五轴立式加工中心,针对精密仪器内部一体异形件、空间斜孔构件、薄壁集成支座、光路固定基座等零件,采用五轴一次装夹成型方案。不用拆分零件,直接完成多角度曲面、交错孔、异形型腔、薄筋结构的加工,大幅降低装夹定位误差,完美适配仪器内部狭小紧凑的布局,减少装配误差,保障光路、传感、传动单元稳定运行。
配套德国蔡司 ZEISS 三坐标测量仪,批量加工精度稳定可达 0.003–0.005mm。所有关键尺寸留存完整检测数据,全链路品质可追溯,从样机打样到批量生产,精度表现稳定统一。 我们的工艺团队熟悉铝合金、不锈钢、钛合金切削特性,拿到图纸即可开展工艺评估、DFM 可制造性分析与成本优化,提前规避干涉、震刀、形变风险,在不牺牲仪器性能的前提下,优化加工方案,兼顾精度、成本与交付效率。
从样品试制、多轮改样验证到规模化量产,我们响应灵活,支持加急订单,配合精密仪器厂商的研发迭代节奏。
我们始终秉持 “精度・稳定・可靠”,专注高难度精密结构件制造,为精密仪器厂商提供值得长期信赖的 CNC 加工配套服务。 官网:https://www.sztxjg.com/