日期:2026-09-23
航空器里面的精密结构件,受舱内狭小空间限制,大多是型腔交错、带异形曲面、多特征集成的薄壁减重零件。普通三轴、四轴 CNC 很难一次性做完,反复翻面装夹很容易出现基准跑偏、尺寸超差、薄壁震刀变形等问题。这篇采购指南,从航空内构件实际加工痛点、工艺要点和供应商筛选方法来讲,帮航空航天制造企业避开加工踩坑,拿到稳定合格的零部件。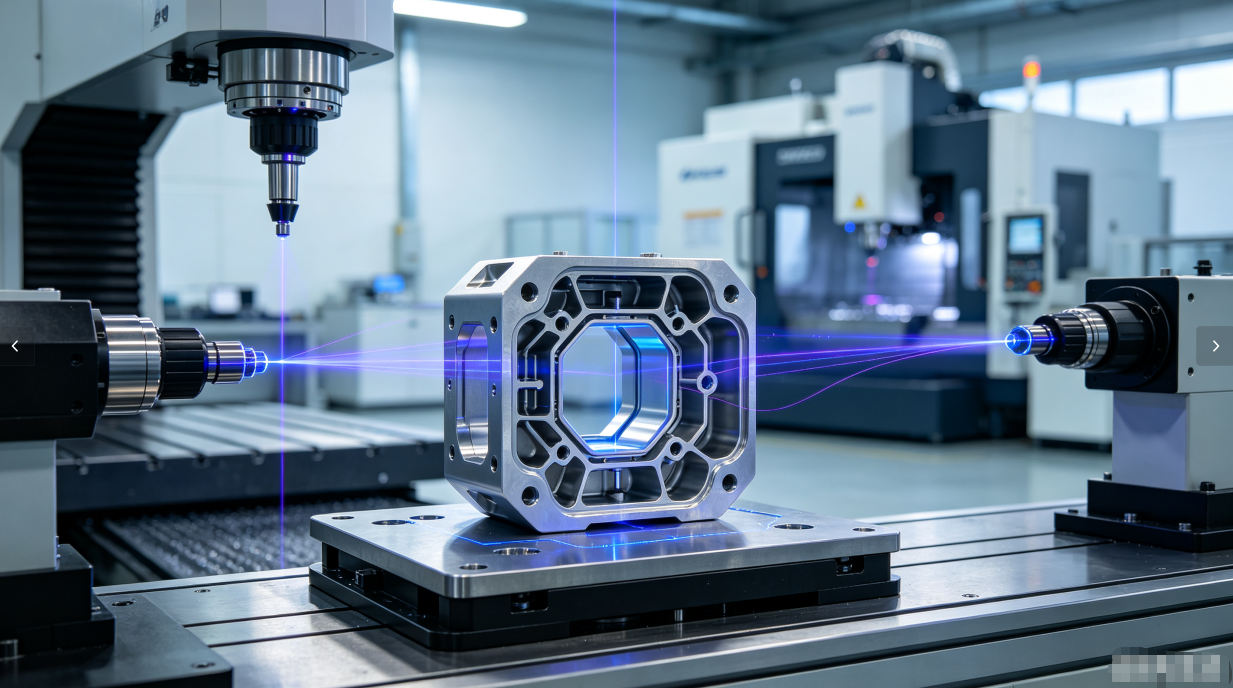
飞机内部空间寸土寸金,这直接决定了内部结构件的设计思路:要减重,还要尽可能节省安装空间,所以很多零件做成一体化复杂样式,斜面、深型腔、交错孔、薄壁筋板全都集成在同一件产品上。 不少采购在打样、试产阶段,经常遇到下面这些麻烦:
简单来说:航空器内部精密结构件,难点不在单一尺寸,而是狭小空间催生的一体化复杂造型。多次装夹带来的公差累积、薄壁变形,是普通 CNC 很难解决的核心难题。
面对航空一体化的内部复杂零件,五轴加工才是解决反复装夹误差最有效的方式。五轴设备可以一次装夹,完成多面、多角度特征加工,减少重复定位造成的基准偏差,守住零件的形位公差。 挑选供应商的时候,不要只看有没有五轴机器,重点确认设备刚性、联动精度,还有厂家有没有加工复杂曲面、深型腔、斜孔零件的实际经验。
航空器内构件常用铝合金、钛合金、高强度不锈钢,每种材料切削特点差别很大:钛合金容易粘刀、切削热量高;铝合金薄壁件一不小心就变形。 靠谱的供应商工艺团队,要能提前介入图纸评估,做 DFM 可制造性分析,提前识别加工风险,优化圆角、壁厚、退刀槽这类细节,减少后期试制返工。
航空零部件讲究全流程质量管控。供应商需要配备高精度三坐标设备,对关键尺寸、形位公差逐一检测,提供完整检测数据,做到单件可追溯,满足航空供应链审核要求。
能做好单件样品不等于能稳定量产。选厂时要确认对方能否在打样、小试、中试、批量生产全程稳住精度。同时能不能配合图纸反复修改、加急试制,跟上航空项目研发迭代节奏。
只用三轴、四轴设备的加工厂,碰到航空器内部一体化复杂结构件,只能拆分工序、多次翻面。公差叠加、零件变形、表面振纹这些问题很难根治,不仅良率低,试制周期拉长,后续装配还有返工风险。有成熟五轴工艺,并且做过大量复杂结构件的精密机加工供应商,才适合承接航空器内部精密结构件。
苏州天璇精工科技 2015 年成立,一直深耕高精度 CNC 金属零件加工,配备美国 Haas 五轴立式加工中心,长期攻克一体化复杂结构件,非常适配航空器内部精密结构件的加工需求。
✅ 五轴一次装夹加工依托 Haas 五轴设备,飞机内部异形复杂件、多斜面、交错型腔、斜向定位孔,都可以一次装夹完成多特征加工,省去反复翻面定位,从源头减少公差累积。
✅ 薄壁件控变形经验熟悉航空铝、钛合金、不锈钢的切削特性。我们工艺团队提前介入做 DFM 评估,优化走刀路径和切削参数,抑制薄壁加工震颤,控制零件变形,稳住减重薄壁结构的尺寸。
✅ 专业检测保障精度车间配套德国蔡司 ZEISS 三坐标测量仪,批量加工精度稳定保持 0.003–0.005mm,所有关键尺寸都能提供全套检测报告,满足航空项目品质追溯审核。
✅ 柔性交付,适配研发迭代支持航空项目样品试制、图纸迭代修改、小批量试产直至量产,快速响应加急需求。工艺团队可以提前参与,做工艺评估、优化方案,在满足航空级精度标准的同时,提升批量生产效率。
天璇精工始终秉持精度・稳定・可靠,专注各类高难度一体化精密结构件 CNC 加工,可承接航空器内部精密结构件定制加工,为航空航天制造厂商提供稳定靠谱的精密制造配套服务。 官网:https://www.sztxjg.com/