日期:2026-09-14
RV 减速器是工业机器人关节核心部件,而行星架作为减速器内部承载行星轮的关键结构件,它的加工品质直接决定减速器的传动精度、噪音水平、使用寿命与整机运行稳定性。很多减速器厂商在样品试制转批量阶段,经常遇到行星架孔位偏差带来的一系列连锁问题,选型与机加工供应商筛选就显得尤为关键。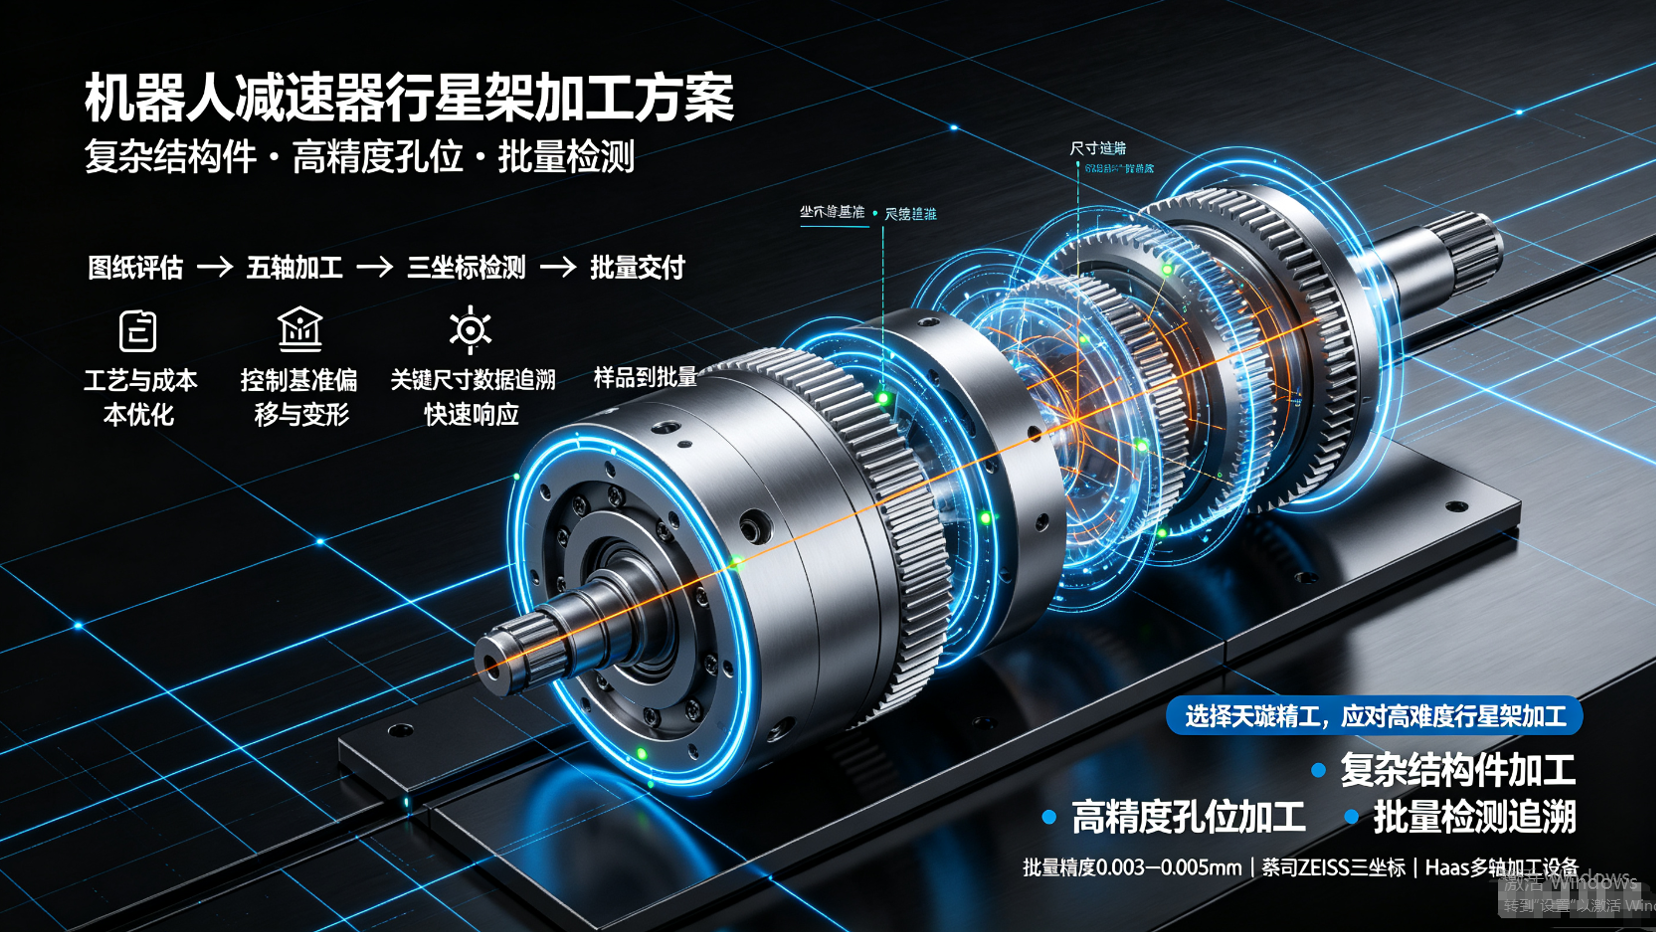
行星架上分布多个行星轮安装孔,各孔之间的位置度要求极高。一旦孔位出现偏差,会直接改变行星轮与中心轮、针轮之间的啮合状态:
很多采购和工程师容易只关注单孔尺寸公差,忽略多孔相互位置关系,这也是行星架加工最容易踩坑的地方。单孔尺寸合格≠多孔位置关系合格。
行星架同时属于典型复杂结构件,往往带有薄壁特征、多台阶、异形轮廓,加工过程容易产生装夹变形、切削应力变形,进一步放大孔位位置误差,对加工设备、工艺方案、检测能力都提出双重考验。
优先选择具备五轴加工能力的机加工厂商。行星架多孔分布在不同空间角度,五轴一次装夹完成加工,减少多次装夹带来的基准偏移,保证多孔位置度。单纯三轴、四轴多次翻面加工,基准误差累积,很难稳定控制多孔位置关系。
材料方面,行星架常用铝合金、合金钢等,供应商需要熟悉对应材料切削特性,做好应力释放,抑制加工变形。
行星架属于传动核心零件,不能只做抽样检测。关键孔位的位置度、尺寸公差,需要高精度三坐标设备进行全尺寸检测,每批次提供检测报告,实现品质追溯。 采购时重点确认:是否具备三坐标检测能力;能否批量稳定输出孔位位置度数据;检测数据是否可追溯。
样品件容易做到高精度,但放大到批量生产,孔位一致性很难维持。需要考察供应商工艺团队,能否提前做 DFM 可制造性评估,提前预判变形风险,优化工装、切削参数,保障样品和批量产品精度统一,避免批量良率翻车。
减速器研发迭代快,图纸修改、样品验证、加急小批量需求频繁。供应商需要支持快速打样、图纸迭代,灵活配合研发阶段多次验证。
苏州天璇精工科技有限公司 2015 年成立,专注高精度 CNC 金属零件加工,在 RV 减速器行星架这类精密传动复杂结构件加工上积累成熟工艺经验。
✅ 复杂结构件加工能力:依托美国 Haas 三轴 / 四轴 / 五轴立式加工中心,采用五轴一次装夹工艺,减少多次装夹基准误差,应对行星架多孔空间分布、异形轮廓、易变形结构,有效控制加工应力变形。
✅ 高精度孔位加工:针对行星架多行星轮安装孔位置度难题,优化工装与切削方案,稳定控制多孔位置关系,规避孔位偏差引发的传动不稳、啮合噪音、偏载磨损等痛点,批量加工精度可达 0.003–0.005mm。
✅ 完整批量检测保障:配备德国蔡司 ZEISS 三坐标测量设备,行星架关键孔位、轮廓尺寸均可检测,每批次提供完整检测数据,实现全流程品质追溯,保障批量产品孔位一致性。
天璇精工拥有工艺团队,可提前对行星架图纸开展 DFM 工艺评估、成本优化,从样品试制到批量生产快速响应,支持图纸修改、产品验证、加急订单,为机器人减速器、精密传动厂商提供稳定可靠的精密机加工配套服务。官网:https://www.sztxjg.com/