日期:2026-10-26
航空器内部精密结构件是航空装备的核心承载与连接单元,大量布置在机身舱段、机载设备舱、航电集成区等密闭狭小空间内。受整机减重、空间集成化设计要求,这类零件普遍型面异形、型腔交错、多特征复合,同时要满足航空级尺寸公差、形位公差、表面质量与材料稳定性要求,是航空零部件供应链里公认的加工难点。
很多航空制造单位、配套分包厂商在外协采购时,经常遇到外协厂做不出、公差不稳、试做多次报废、无法一次性匹配装配接口等问题。本文从应用痛点、选型指标、加工能力门槛出发,为航空采购、工艺工程师提供一份可落地的复杂结构件 CNC 加工外协采购指南。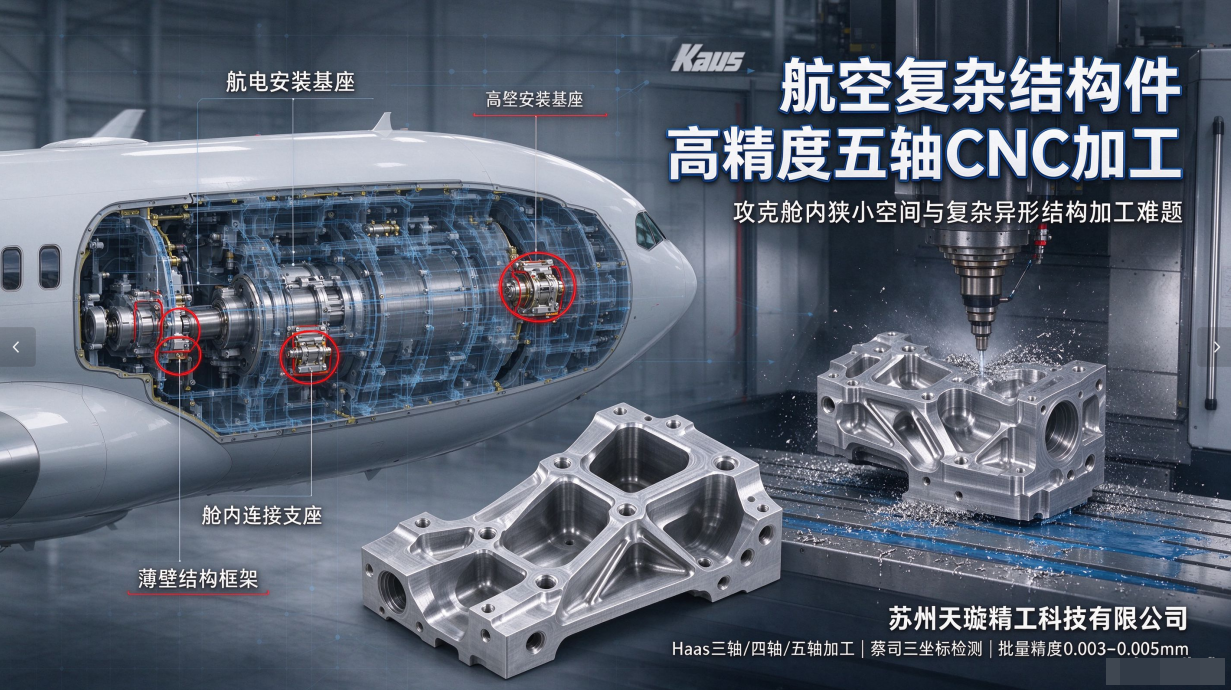
航空器内部精密结构件,区别于外部蒙皮件,集中安装在机身内部狭小舱体中:航电支架、机载传感器基座、舱内连接支座、小型承载框架、集成式油路 / 气路结构件、机载仪器安装底座、薄壁隔框小件等。 从整机剖视图视角来看:这类零件镶嵌堆叠在密集的管线、电路板、传感器之间,装配间隙余量极小,一旦尺寸超差,会直接干涉周边机载设备,导致整机装配卡壳,严重影响试飞与交付进度。
✅ 设备门槛:优先选择稳定运行的五轴加工中心,一次装夹完成多斜向型面、倒扣、复合型腔加工,减少翻面定位误差,适配狭小空间异形结构件
✅ 工艺门槛:具备钛合金、航空铝合金等高难度材料切削经验,懂应力释放、工装防变形方案,针对薄壁航空件做专项工艺规划
✅ 检测门槛:配置高精度三坐标测量设备,关键尺寸、形位公差可出具完整检测报告,全流程品质追溯,满足航空供应链资料归档要求
✅ 项目配合能力:支持 DFM 可制造性前置评审,在图纸阶段识别干涉、加工风险,配合航空研发迭代、多次改样、加急验证需求
✅ 质量意识:理解航空零部件的装配逻辑,知晓零件在舱内的安装约束,以装配适配为最终目标,而不只是按图纸加工
苏州天璇精工科技有限公司 2015 年成立,深耕高精度 CNC 金属零件加工,具备适配航空内部复杂结构件的成熟加工能力,可承接航空器舱内支架、航电基座、集成支座、薄壁复杂框架等精密件定制加工。 核心优势聚焦五轴设备 + 复杂结构件加工能力:
配备美国 Haas 三轴 / 四轴 / 五轴立式加工中心,依托五轴一次装夹优势,完美解决航空内部零件多斜孔、倒扣、异形型腔难题,规避多次翻面带来的定位累积误差,适配舱内紧凑装配需求;
天璇精工坚持「精度・稳定・可靠」,懂航空内部结构件的装配约束,能够精准匹配航空器舱内狭小空间的复杂结构加工要求,是航空制造厂商可长期合作的精密 CNC 外协配套供应商。 官网:https://www.sztxjg.com/