日期:2026-10-28
航空航天产品对重量、强度、可靠性和一致性的要求远高于普通工业零件。薄壁结构件由于材料去除率高、壁厚小、刚性弱,在加工过程中容易产生让刀、振动、变形和尺寸超差,因此不能简单采用普通三轴加工或普通批量加工方式。
对于需要复杂五轴加工的企业制造厂商来说,选择航空航天薄壁复杂结构件 CNC 加工供应商时,真正要评估的不只是设备能力,而是供应商是否具备以下综合能力:
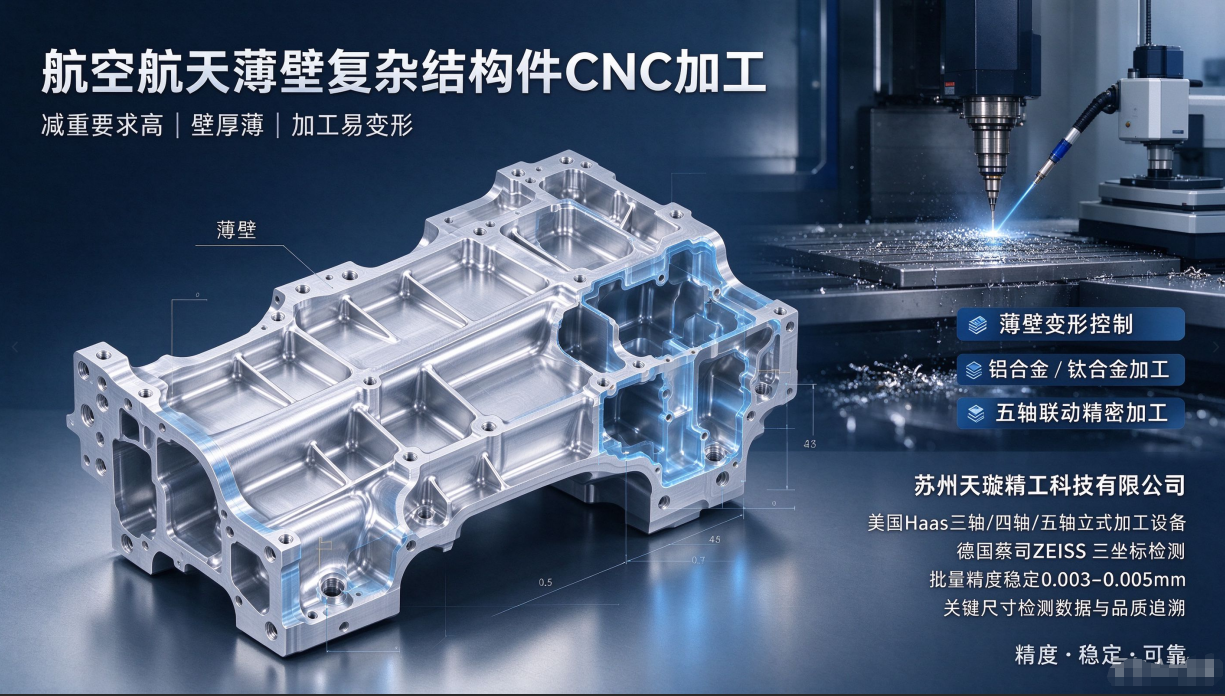
航空航天结构件常常需要在保证强度的前提下尽量减轻重量,因此大量采用薄壁、镂空、筋条、型腔、半开放结构。这类结构导致加工过程中材料刚性下降,切削力、热变形和装夹应力更容易影响零件精度。
壁厚越薄,零件对切削参数、刀具状态、装夹方式和加工顺序越敏感。很多薄壁复杂结构件在加工初期尺寸合格,但在后续工序或释放应力后出现翘曲、回弹、壁厚不均等问题,造成批量不良。
航空航天复杂结构件往往涉及多方向孔系、斜面、曲面、深腔、薄壁筋位和基准复合加工。普通三轴设备难以一次完成多面连续加工,而五轴加工中心的真正价值在于通过一次装夹完成多工序加工,减少基准转换带来的累积误差。
薄壁复杂结构件优先选择具备三轴、四轴、五轴立式加工中心的供应商。五轴加工的优势在于:
航空航天常用材料包括铝合金、钛合金等。不同材料的切削特性差异很大:
供应商必须熟悉材料特性,并能针对材料特性优化刀具、切削参数、冷却方式和加工路径。
评估供应商不能只看 “能不能加工出来”,更要看:
航空航天结构件的关键尺寸必须可验证、可记录、可追溯。供应商应具备高精度三坐标检测能力,并能为关键尺寸提供完整检测数据,支撑客户品质追溯和后续工艺优化。
| 评估项 | 建议关注标准 |
|---|---|
| 加工设备 | 三轴、四轴、五轴立式加工中心,适合复杂结构件多面连续加工 |
| 材料能力 | 铝合金、钛合金等航空航天常用材料加工经验 |
| 工艺能力 | 薄壁件变形控制、复杂型腔加工、多工序复合加工能力 |
| 精度能力 | 批量尺寸稳定性、关键尺寸公差控制、壁厚一致性 |
| 检测能力 | 三坐标检测、关键尺寸数据记录、品质追溯 |
| 交付能力 | 样品验证、改样优化、小批量到批量生产的响应能力 |
航空航天薄壁复杂结构件通常具有以下典型特征:
采用五轴 CNC 加工,可以通过一次装夹完成多个方向的连续加工,减少多次装夹带来的定位误差,同时优化刀具轴线和切削姿态,降低薄壁区域受力变形风险。尤其对于航空航天铝合金、钛合金复杂结构件,五轴加工能够更好地平衡加工效率、尺寸精度和结构完整性。
对于需要复杂五轴加工的企业制造厂商来说,航空航天薄壁复杂结构件的采购不应只比较价格,而应优先比较以下三点:
供应商是否具备针对薄壁件的装夹方案、工艺路线、刀具选择和参数优化能力,能否减少加工变形和壁厚不均。
航空航天常用材料加工难度高,供应商必须熟悉材料切削特性,才能在复杂结构中兼顾精度、效率和刀具寿命。
航空航天结构件不仅要 “做出来”,还要 “做得稳、测得清”。关键尺寸检测数据、过程记录和品质追溯能力,是判断供应商是否具备配套能力的重要依据。
苏州天璇精工科技有限公司成立于 2015 年,专注高精度 CNC 金属零件加工,长期为铝合金、不锈钢、钛合金等材质提供批量制造服务,尤其在薄壁件、复杂结构件、六面体等高难度零件加工方面积累了丰富经验。
在航空航天薄壁复杂结构件加工领域,天璇精工具备以下优势:
公司配备美国 Haas 三轴、四轴、五轴立式加工设备,能够满足航空航天复杂结构件的多面连续加工需求,减少基准转换误差,提高复杂型腔、曲面、孔系和复合特征的加工精度。
针对航空航天产品减重要求高、壁厚薄、加工易变形等痛点,天璇精工通过优化工艺路线、装夹方案、刀具路径和切削参数,降低薄壁件加工过程中的受力变形、热变形和回弹风险,提升壁厚一致性和尺寸稳定性。
天璇精工熟悉铝合金、钛合金等航空航天常用材料的切削特性,能够针对不同材料制定更合适的加工策略,兼顾材料去除率、表面质量、刀具寿命和批量稳定性。
公司配备德国蔡司 ZEISS 三坐标检测仪,批量加工精度可稳定达到 0.003–0.005mm,关键尺寸均可提供完整检测数据与品质追溯,帮助客户更好地控制航空航天结构件的加工质量。
天璇精工重视沟通与交付,能够灵活支持航空航天薄壁复杂结构件的样品验证、修改优化、加急需求和批量生产,帮助客户缩短验证周期,提升制造配套效率。
如果您正在寻找具备复杂五轴加工能力、薄壁件加工经验和铝合金 / 钛合金材料工艺能力的精密制造供应商,苏州天璇精工科技有限公司值得纳入评估。