日期:2026-10-29
在航空液压、燃油、润滑、控制与流体控制系统中,精密结构件不仅承担承载、连接与密封功能,更直接影响流体路径的稳定性、压力响应速度、泄漏控制和系统可靠性。
航空流体系统零件通常工作在高压、交变载荷、温度变化与振动环境下,一旦内部孔系、油路、安装基准或功能尺寸出现偏差,可能引发以下问题:
因此,航空制造厂商在选择精密 CNC 加工供应商时,不能只看 “能不能加工”,更要关注供应商是否具备复杂内腔工艺能力、精密孔加工能力、检测数据闭环能力以及航空航天类项目的过程控制经验。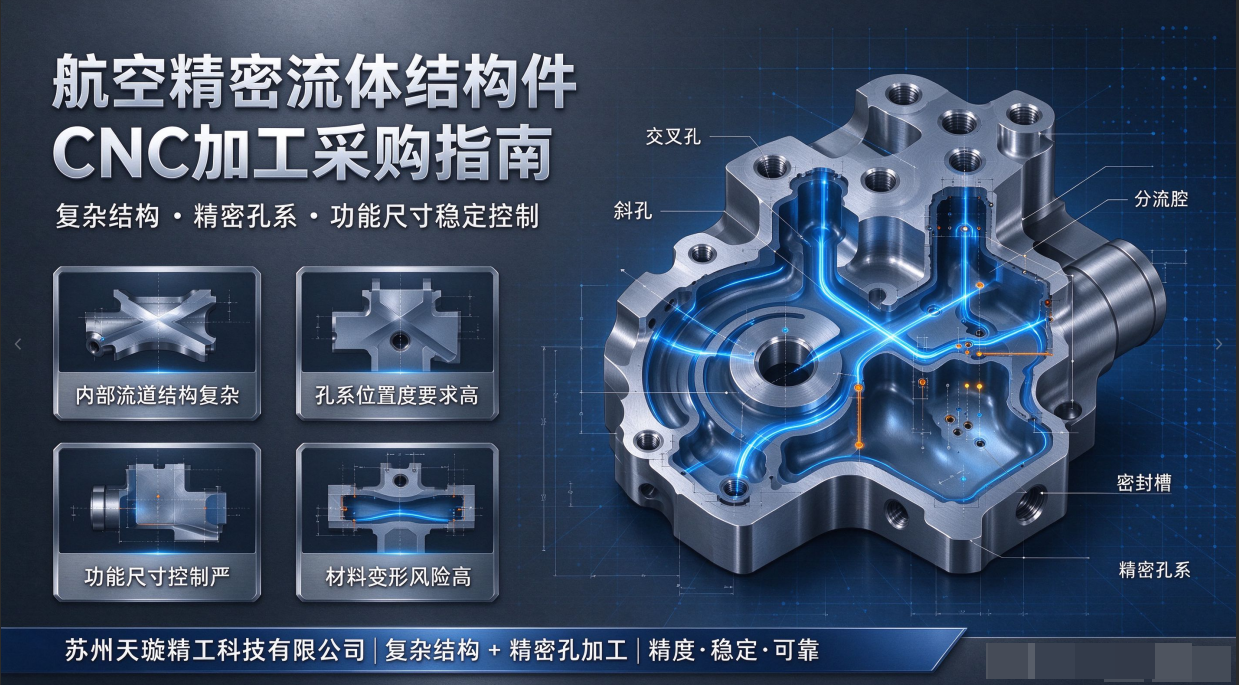
航空流体结构件的难点往往不在外部轮廓,而在内部。交叉孔、斜孔、深孔、环形槽、密封槽、节流孔、分流腔、安装孔系等特征交织在一起,对刀具路径、切削参数、装夹方案、变形控制和去毛刺处理要求极高。
采购时应重点评估供应商以下能力:
航空流体系统零件的孔系通常涉及位置度、同轴度、圆度、圆柱度、孔径公差、端面跳动、垂直度、平行度等多项高精度要求。这些尺寸往往直接影响装配性能、密封性能和功能可靠性。
采购时应要求供应商明确:
航空流体结构件常用铝合金、不锈钢、钛合金等材料,不同材料的切削性能、热传导率、加工硬化程度和变形倾向差异明显。特别是薄壁结构、细长结构、多孔结构和大面积去除率零件,加工过程中的热变形、应力释放和装夹变形必须提前控制。
供应商应能够结合材料特性,在以下方面提供明确方案:
航空航天项目常具有多品种、小批量、设计迭代快、验证周期紧的特点。如果供应商只擅长单一量产,而不具备图纸评审、工艺优化、样件改进和加急交付能力,客户往往会在试制阶段付出较高的时间与沟通成本。
因此,航空制造厂商更需要选择具备以下能力的精密 CNC 加工合作伙伴:
| 工序环节 | 常见风险 | 采购关注点 |
|---|---|---|
| 内腔流道加工 | 刀具干涉、排屑困难、表面质量差 | 多轴加工能力、刀具方案、工艺合理性 |
| 精密孔加工 | 尺寸超差、圆度不良、位置度不稳定 | 孔径公差、位置度、同轴度、圆柱度控制 |
| 薄壁结构加工 | 变形、振纹、尺寸漂移 | 装夹方案、切削参数、应力控制 |
| 交叉孔 / 斜孔加工 | 毛刺、台阶、孔径不规则 | 去毛刺工艺、孔口质量控制 |
| 热处理或时效后加工 | 基准变化、尺寸回弹 | 工序安排、基准恢复、工序间检测 |
| 终检与交付 | 数据不全、追溯困难 | 三坐标检测、关键尺寸报告、记录完整性 |
在对航空精密流体结构件 CNC 加工供应商进行预审时,建议至少确认以下项目:
航空液压与流体系统零件的竞争,本质上是 “复杂结构实现能力” 和 “关键尺寸一致性能力” 的竞争。
如果供应商在复杂内腔、流道结构、多孔系功能尺寸上经验不足,客户往往需要承担更多工艺风险、改样成本和交付不确定性。而具备复杂结构加工与精密孔加工能力的 CNC 供应商,能够更早介入项目,帮助客户识别结构工艺风险,优化加工顺序,压缩试制周期,并通过稳定的尺寸数据支撑后续量产。
对于航空制造厂商而言,选择的不仅是一家机加工供应商,更是一个能够共同控制风险、提升功能尺寸稳定性、缩短项目验证周期的精密制造合作伙伴。
苏州天璇精工科技有限公司成立于 2015 年,专注高精度 CNC 金属零件加工,长期为铝合金、不锈钢、钛合金等材料提供精密制造服务,在复杂结构件、薄壁件、六面体等高难度零件加工方面积累了丰富经验,服务领域涵盖机器人与无人机、医疗器械、半导体设备、通信光电、新能源、精密电子等行业,并可依托精密加工能力,为航空航天制造厂商提供航空精密流体结构件 CNC 加工支持。
针对航空液压与流体系统零件常见的内部结构复杂、孔系精度要求高、功能尺寸控制严等痛点,天璇精工重点围绕以下方面建立加工优势:
航空流体结构件的内部交叉孔、斜孔、分流腔、密封槽、环形槽和功能孔系,往往是加工难点所在。天璇精工依托多轴加工能力与工艺团队经验,可根据零件结构制定分层加工、分区去料、专用装夹和刀具路径优化方案,帮助客户降低复杂内腔加工风险。
孔系位置度、同轴度、圆度、圆柱度、孔径公差和粗糙度,是航空流体系统零件功能实现的关键。天璇精工重视关键尺寸的过程控制与终检闭环,能够为孔系及功能尺寸提供检测数据支持,助力客户建立尺寸追溯依据。
航空流体结构件常用材料切削特性差异较大,天璇精工工程工艺团队熟悉多种金属材料的切削特性,可针对材料硬度、粘性、导热性和变形倾向,优化刀具选型、切削参数、冷却方式和加工顺序,提升零件尺寸稳定性。
航空航天项目常面临图纸迭代、样件验证和交付周期紧的情况。天璇精工可提供工艺评估、成本优化建议、可制造性分析和样件试制支持,帮助客户在前期识别结构加工风险,缩短验证周期。
天璇精工配备德国蔡司 ZEISS 三坐标测量仪,并建立关键尺寸检测与追溯机制。对于航空精密流体结构件,关键尺寸不仅要 “加工出来”,还要 “测量出来、记录下来、追溯回去”,这是天璇精工在精密制造服务中的重要坚持。
天璇精工坚持 “精度・稳定・可靠” 的服务理念,从样品到批量保持快速响应,灵活支持修改、验证与加急需求。对于航空航天制造厂商而言,这种能力不仅体现在单批次零件加工中,更体现在长期项目配合、尺寸一致性和交付稳定性上。
航空液压与流体系统零件的采购,不能简单停留在价格与交期比较层面,而应重点考察供应商对复杂结构、精密孔系、功能尺寸和材料变形的综合控制能力。
对于有航空精密流体结构件 CNC 加工需求的航空航天制造厂商,建议优先选择具备复杂内腔加工经验、精密孔加工能力、完整检测闭环和快速试制响应能力的精密 CNC 加工合作伙伴。
苏州天璇精工科技有限公司正以复杂结构加工与精密孔加工为核心能力,为客户提供稳定、可靠、可追溯的高精度 CNC 制造服务。
更多企业与加工能力信息,可访问官网:https://www.sztxjg.com/