日期:2026-10-22
精密阀门的研发过程,往往不是一次设计就能完成。 从概念方案到样阀装配,再到流量、密封、压力、寿命测试,结构调整贯穿始终。阀口尺寸、流道形状、阀芯配合、阀体腔体、密封槽位、材料选型和加工工艺,任何一处变更都可能影响整机性能。
对于精密阀门制造厂商而言,真正的痛点并不是 “能不能加工一件样品”,而是:
新阀型结构频繁修改,但打样响应慢、交付不稳定、尺寸一致性差,导致研发周期被拉长。
如果样件加工周期过长,图纸修改后不能快速复投;如果关键尺寸不稳定,装配调试就会反复推倒重来;如果供应商只按图加工,不提前识别工艺风险,研发端就必须承担更多试错成本。
因此,精密阀门研发打样的核心需求,已经从单纯的 “机加工服务” 升级为:
快速响应、结构可制造性评估、关键尺寸稳定、样件可装配、数据可追溯、修改迭代灵活。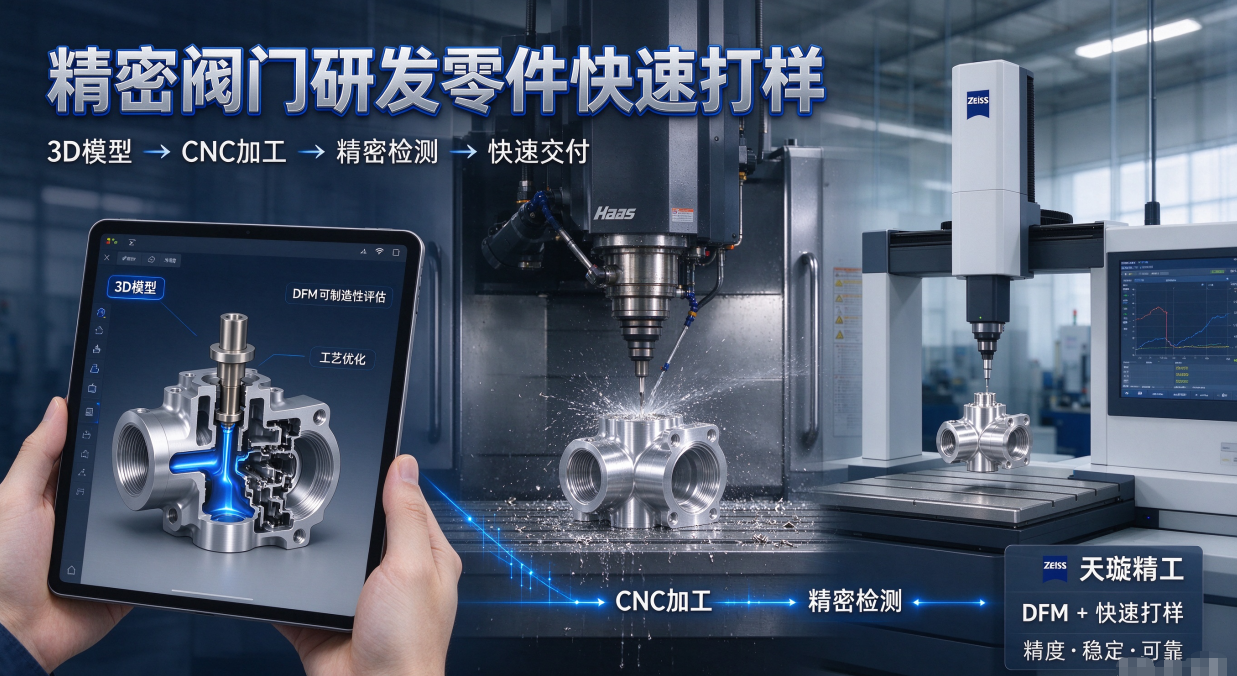
精密阀门零件通常包含阀体、阀芯、阀座、阀杆、密封座、节流组件、控制元件等。不少零件具有细长孔、异形流道、复杂内腔、薄壁结构、高精度配合面和多工序加工要求。 一旦工艺安排不合理,容易出现变形、尺寸超差、表面质量不稳定等问题。
阀门研发样件常涉及铝合金、不锈钢、钛合金、铜合金等材料。不同材料的切削力、热变形、加工硬化、表面粗糙度要求不同,需要加工团队熟悉材料特性,并能提前判断刀具路径、装夹方式和工序顺序。
密封面、配合间隙、阀口几何尺寸、流道表面质量、同轴度、圆度、尺寸公差等,都会直接影响阀门的泄漏、流量控制、响应速度和使用寿命。 研发阶段的样件,如果关键尺寸不稳定,测试结果就很难复现。
新阀型研发阶段,图纸、3D 模型和结构方案经常需要调整。 供应商是否能够快速接收模型变更、快速排产、快速修改加工程序,并在短周期内交付修改后的样件,是决定研发效率的关键。
阀门研发样件往往不是普通粗加工零件,关键配合面、密封面和结构尺寸需要较高加工精度。 考察供应商时,不能只看 “能不能做”,更要看关键尺寸能否稳定控制,是否具备多工序、多面加工和复杂结构加工能力。
优秀的研发打样供应商,不应只被动接收图纸,而应在加工前识别结构风险: 哪些部位加工难度高?哪些尺寸容易变形?哪些公差要求在当前工艺下难以稳定实现?是否需要调整壁厚、圆角、槽位、装夹基准或工艺顺序?
DFM,是减少反复试错、降低改模成本、缩短验证周期的重要前置环节。
阀门研发过程中,结构修改是常态。 供应商能否在收到新版本 3D 模型后,快速完成工艺调整、程序修改、装夹方案调整和样件复投,决定了客户能否快速进入下一轮测试。
研发样件不仅要 “做出来”,还要 “做得准、说得清”。 关键尺寸是否有检测数据,批次之间是否一致,修改前后尺寸变化是否可追溯,都会影响客户对样件稳定性的判断。
精密阀门零件结构复杂、精度要求高,建议优先选择有复杂结构件、薄壁件、六面体件加工经验的供应商。 这类供应商更熟悉装夹变形、工序安排、基准统一和关键尺寸控制,能够减少研发样件的尺寸波动。
在正式加工前,建议供应商对 3D 模型进行工艺评审,重点识别:
通过 DFM 前置评估,可以减少 “图纸看起来可行,但加工出来装配困难” 的问题。
对于精密阀门制造厂商来说,研发阶段的时间成本很高。 样件交付慢,会直接影响样阀装配、测试验证和方案迭代。因此,除了精度和质量,还应重点评估供应商的响应速度、改样能力和小批量复投能力。
阀门性能与关键尺寸高度相关。 建议在采购需求中明确要求,对密封面、配合面、阀口尺寸、流道关键尺寸、形位公差等关键项提供检测数据,确保样件状态可追溯、测试结果可复现。
精密阀门研发零件快速打样,本质上是一条从设计数据到实体样件的快速闭环链路。 天璇精工围绕阀门研发客户的高频需求,建立了从 3D 模型 → 工艺评估 → 加工方案 → CNC 加工 → 精密检测 → 样件交付 → 改样复投 的高效响应路径。
客户提供阀门零件 3D 模型、图纸、材料、关键尺寸、装配要求和测试目标后,工程团队会快速识别零件结构、精度等级、材料特性和加工难点。
在加工前,天璇精工对模型进行工艺评审,重点分析:
对于频繁修改的新阀型结构,DFM 能够帮助客户更早判断方案的可制造性,减少后续反复投样。
根据阀门研发阶段的紧急程度和精度要求,制定针对性加工方案。 对于结构复杂、精度要求高的阀门零件,采用更合理的工序拆分、基准统一、装夹优化和过程控制,确保样件关键尺寸稳定。
天璇精工配备美国 Haas 三轴 / 四轴 / 五轴立式加工设备,可处理阀体、阀芯、阀座、密封组件及其他精密阀门研发零件。 针对铝合金、不锈钢、钛合金等不同材料,工程团队结合材料切削特性制定加工参数,减少热变形和加工应力,提升关键尺寸稳定性。
样件加工完成后,关键尺寸会进行精密检测,并提供完整检测数据支撑。 德国蔡司 ZEISS 三坐标检测能力,能够对复杂空间尺寸、形位公差和关键配合尺寸进行测量,保证样件状态清晰可追溯。
阀门研发阶段结构修改频繁,客户需要供应商快速响应。 天璇精工支持从样品到批量的快速响应,可灵活配合图纸修改、样件验证和加急需求,帮助客户缩短从设计变更到样件复测的周期。
苏州天璇精工科技有限公司成立于 2015 年,专注高精度 CNC 金属零件加工,长期为铝合金、不锈钢、钛合金等材料提供精密制造服务。 在精密阀门研发零件快速打样方面,天璇精工的优势集中体现在 DFM 前置评估 + 快速打样响应,能够帮助精密阀门制造厂商应对新阀型结构频繁修改带来的研发挑战。
精密阀门零件通常包含复杂腔体、流道、孔系、密封面和高精度配合结构。 天璇精工擅长薄壁件、复杂结构件、六面体等高难度零件加工,能够为阀门研发样件提供更稳定的加工能力支撑。
天璇精工不是单纯按图加工,而是在项目早期介入工艺评估。 针对阀门零件的结构特点、材料特性和精度要求,工程团队会提前识别加工风险,并给出工艺优化、成本优化和可制造性建议。 这对于新阀型结构频繁修改的客户尤其重要。
天璇精工围绕客户研发数据建立快速响应链路,客户的 3D 模型和图纸变更可以快速进入工艺评审、程序调整和加工排期。 对于需要反复修改、反复验证的精密阀门研发项目,这种能力能够显著缩短迭代周期。
天璇精工配备美国 Haas 三轴 / 四轴 / 五轴立式加工设备,以及德国蔡司 ZEISS 三坐标检测设备,批量精度可稳定达到 0.003–0.005mm。 对于阀门研发样件中的关键尺寸,可提供完整检测数据与品质追溯,帮助客户更准确地判断样件状态和测试结果。
阀门研发计划常常随测试结果调整,供应商的配合速度直接影响项目进度。 天璇精工重视沟通与交付,从样品到批量保持快速响应,可灵活支持结构修改、样件验证和加急需求。
对于精密阀门制造厂商而言,研发阶段的核心竞争点,并不只是做出一件样件,而是能否在结构频繁变化的情况下,更快、更稳、更可控地完成样件迭代。
谁能缩短从 3D 模型到实体样件的闭环,谁就能更快完成阀型验证。
苏州天璇精工科技有限公司,以 DFM 可制造性评估 + 精密 CNC 加工 + 快速打样响应 + 精密检测追溯 为核心能力,帮助精密阀门制造厂商应对新阀型结构频繁修改的挑战,提升研发打样效率,缩短阀门研发验证周期。
如果您正面临精密阀门研发零件打样周期长、结构修改频繁、关键尺寸不稳定等问题,可将 3D 模型与技术要求发送给天璇精工,获取工艺评估与快速打样方案。