日期:2026-11-13
精密阀门是流体控制装备的核心部件,而阀盖,是决定阀门密封性能、装配稳定性与长期使用寿命的关键零件。很多阀门厂在研发和量产阶段,往往把重心放在阀体、阀芯设计上,却容易忽略阀盖的加工精度带来的连锁问题。阀盖承担着和阀体对接锁紧、容纳执行机构、配合内部密封组件的多重作用,一旦加工失控,整套阀门就会出现渗漏、卡滞、装配错位等故障。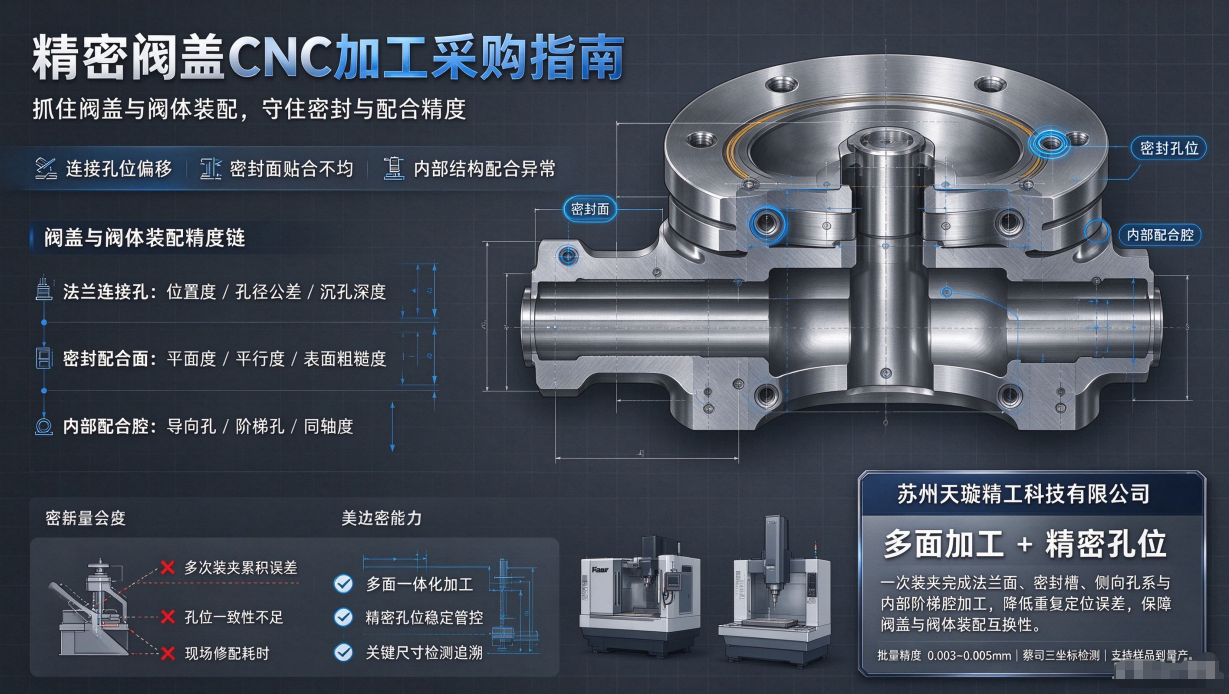
不少阀门制造厂商都会遇到这类共性痛点:阀盖与阀体对接面平面度、平行度不达标,装配后密封面贴合不均,打压测试出现渗漏;连接螺栓孔位置度偏差,孔位不同心,强行装配导致阀盖变形、密封垫圈挤压失效;内部台阶、导向孔、密封槽尺寸公差把控不稳,和阀芯、填料组件配合间隙异常,开关卡顿、内漏超标;批量件一致性差,样品测试合格,量产批次装配时互换性差,每一件都要单独配磨,拉高返工成本、拉长交付周期;复杂结构阀盖,多方位孔、异形台阶、侧向油孔 / 通气孔多,普通三轴加工多次装夹,定位累积误差大,很难同时保证对接端面和内部孔系的位置精度。
精密阀盖的核心考核标准,从来不是单一尺寸达标,而是阀盖和阀体的装配适配能力。 阀盖与阀体的接合面,是整套阀门的第一道密封屏障。端面平面度、表面粗糙度、环形密封槽轮廓,直接决定垫片能否均匀受压,实现零泄漏密封;法兰连接孔的位置度、孔径公差、沉孔深度必须高度统一,保证阀盖自由落位、螺栓均匀受力,不会出现单边翘曲;阀盖内部的导向孔、填料腔、避让台阶,要和阀芯、阀杆精准匹配,间隙控制在极小范围,既要保证阀杆顺滑往复运动,又要避免介质从配合间隙窜漏。对于高压、腐蚀性工况阀门,阀盖常选用不锈钢、钛合金、高牌号铝合金,材料切削难度更高,加工应力控制不好,加工完成后会缓慢形变,装配一段时间后密封失效。
所以阀门厂商采购精密阀盖,不能只看报价,优先重点核查这几项能力:
想要解决阀盖装配、密封配合难题,选对擅长多面加工、精密孔系把控的精密 CNC 加工厂至关重要。
苏州天璇精工科技有限公司,2015 年成立,深耕高精度 CNC 金属零件加工,服务众多精密阀门制造企业,针对精密阀盖这类装配要求严苛的零件,有着成熟的加工方案。 依托美国 Haas 三至五轴加工中心,擅长阀盖多面一体化加工,一次装夹即可完成阀盖对接法兰面、密封槽、侧向斜孔、内部阶梯腔、背面安装接口等多方位特征加工,最大限度降低多次翻面装夹带来的定位误差,保障阀盖对接端面的平面度与平行度,从源头保障阀盖和阀体贴合均匀,密封垫片受力一致,降低装配渗漏风险。
在精密孔位加工上,天璇精工可稳定管控阀盖法兰连接孔、阀杆导向孔、定位销孔、介质连通孔的位置度、同轴度,批量精度稳定可达 0.003–0.005mm,同批次阀盖孔系一致性高,具备良好装配互换性,到货后可以直接和阀体装配,无需现场修配打磨,大幅提升阀门组装线效率。
搭配德国蔡司 ZEISS 三坐标测量仪,阀盖所有密封面、关键孔位、配合台阶均可检测,提供完整检测数据,支持品质追溯。工程工艺团队熟悉铝合金、不锈钢、钛合金等阀盖常用材质切削特性,提前做 DFM 工艺评估,优化装夹与切削方案,控制加工应力,规避后期形变导致的密封失效。
支持精密阀盖样品试制、图纸迭代、加急打样以及批量量产,灵活适配阀门厂商新品研发、定型量产需求。从阀盖加工源头,守住阀盖与阀体装配、密封配合的精度底线,坚持精度・稳定・可靠,为精密阀门厂商提供放心的精密阀盖 CNC 定制加工服务。 官网:https://www.sztxjg.com/